I. Coordination des commandes et échantillonnage de conception (lancement de commande)
La confirmation des exigences précise le type de produit (usage quotidien/architecture/céramique d'art), les spécifications, le matériau, la couleur de l'émail, la décoration, la quantité et la date de livraison.
Conception et devis : Factduit les dessins/rendus de conception, calcule les coûts et les devis et signe le contrat.
Fabrication de moules : les moules sont ouverts selon la conception (principalement des moules en plâtre) ; les formes complexes utilisent des moules multi-pièces.
Confirmation de l'échantillon : production d'essais en petits lots d'échantillons ; le client confirme et scelle les échantillons comme normes de production de masse.
II. Préparation des matières premières (Préparation du corps d'argile / Glaz)
Mélange : pesez les matières premières telles que le kaolin, le feldspath et le quartz selon la formule.
Broyage à boulets/agitation : ajoutez de l'eau dans un broyeur à boulets à une suspension fine (la finesse répond aux normes).
Dépistage et Dépassage : 2 dépistages 2 processus de déferrage pour éliminer les impuretés.
ter Pressage / Pétrissage : Déshydratation filtre-presse → pétrissage grossier → vieillissement (15 jours) → pétrissage fin ; le corps d'argile est uniforme et sans bulles.
Paration de glaçage
Mélange → Broyage à boulets → Criblage (2 fois) → Dé-repassage (3 fois) → Vieillissement en veille.
III. Formage (fabrication du corps)
Sélectionnez la procédure en fonction du produit :
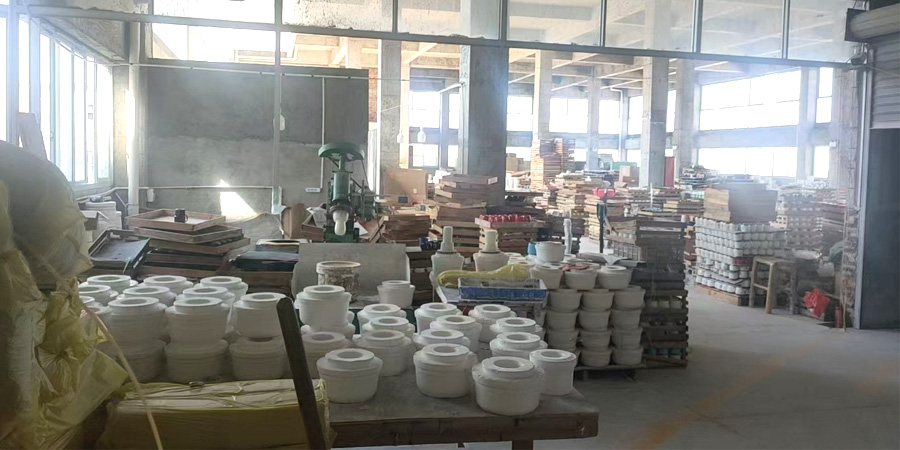
Coulée par barbotine (formes complexes/irrégulières) : la boue pénètre dans le moule en plâtre → absorbe l'humidité → verse l'excès de boue → sèche → démoule → pressage trachine/pressage à sec (carreaux/pièces plates) : moulage à haute pression de poudre sèche.
Lancer / Fait main (Céramique d’art / Pièces rondes) : Découpage par lancer à la main (façonnage).
Séchage : Le corps sèche naturellement ou dans un sèche-linge jusqu'à une teneur en humidité < 3 % pour éviter les fissures.
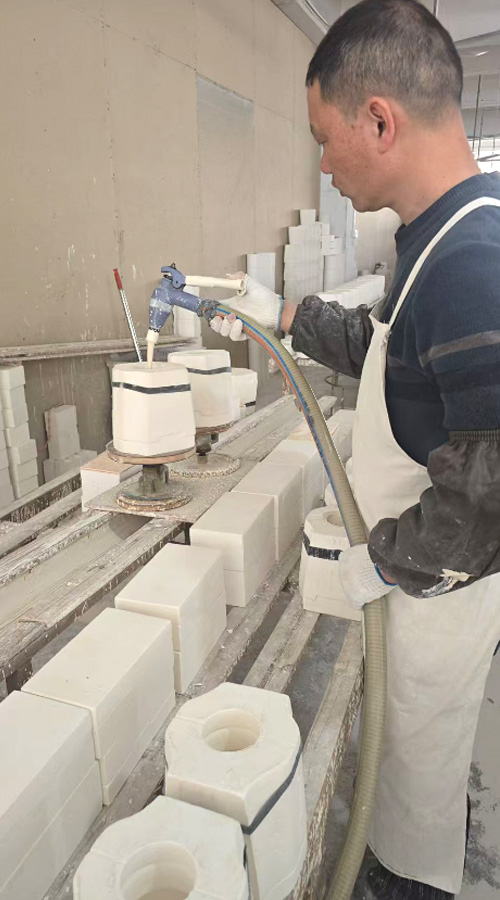
IV. Vitrage et Décoration
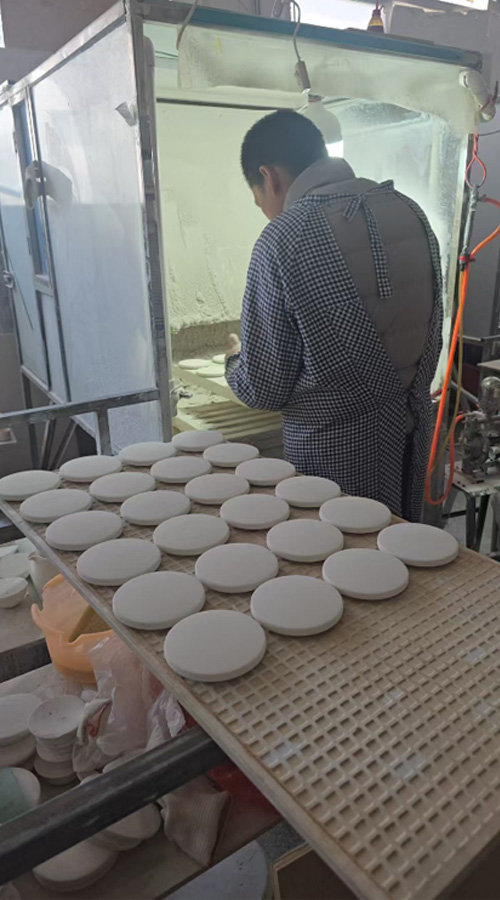
Vitrage : Trempage, pulvérisation, coulée, etc. ; l'émail est uniforme à l'intérieur et à l'extérieur, épaisseur 0,3 à 1,2 mm.
Décoration : Peinture, transfert de décalcomanie, sculpture, impression, etc. (sous glaçure / surglaçure).
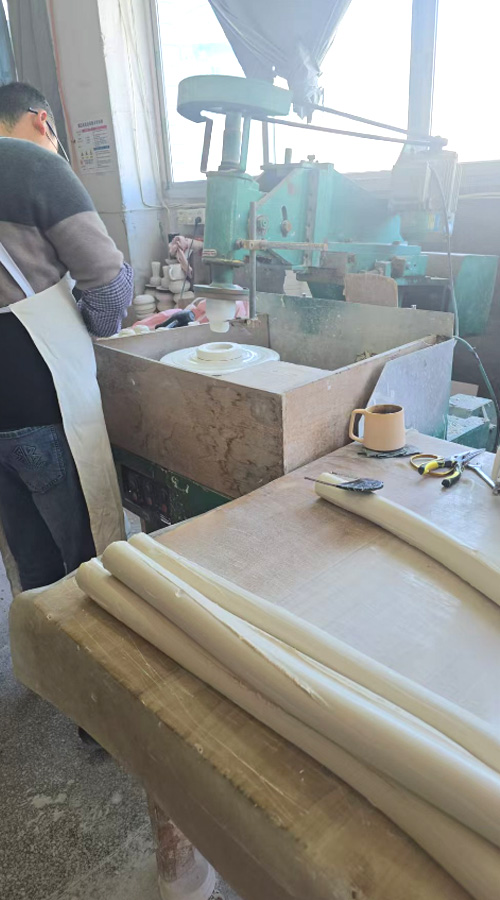
V. Tir (processus principal)
Cuisson des biscuits (en option) : cuisson à basse température entre 800 et 900 °C pour améliorer la résistance du corps et réduire la déformation lors de la cuisson du glaçage.
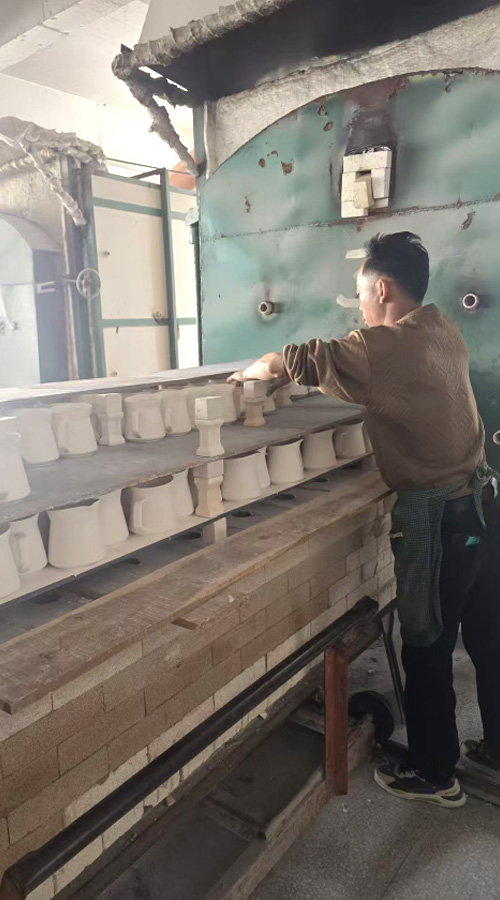
Cuisson de glaçage/cuisson finale : entrée dans le four (four tunnel/four navette), cuisson à haute température entre 1 150 et 1 350 °C ; le corps se vitrifie et la glaçure fond.
Refroidissement : Refroidissement lent pour éviter le soutirage.
VI. Post-traitement et contrôle qualité
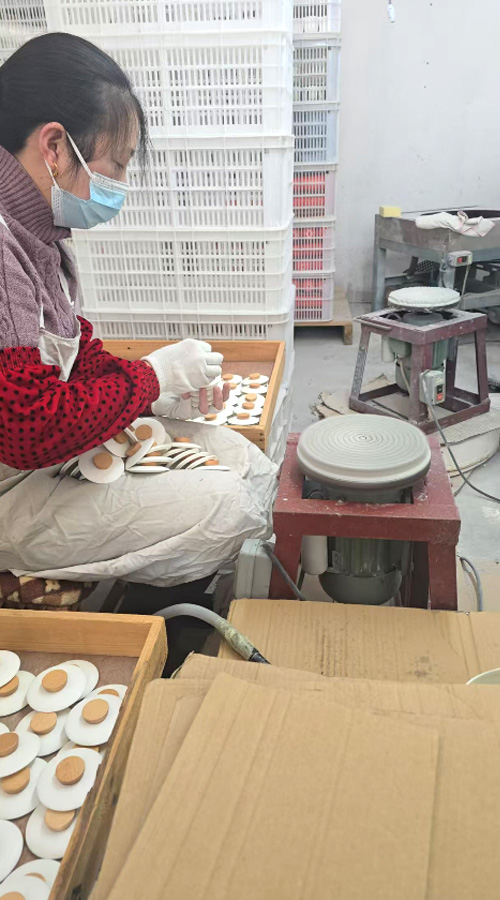
Découpe/polissage : élimine les bavures, coupe le pied.
Inspection du classement : apparence, dimensions, résistance, absorption d'eau, qualité du regard, etc. ; noté.
Réparation/Rebut : Les défauts mineurs sont réparés ; les défauts graves sont éliminés.
VII. Emballage, entreposage et livraison
Emballage standard → entreposage selon commande → suivi logistique → signature du client.